2025年预制叠合板新型生产工艺与常见质量通病防治要点
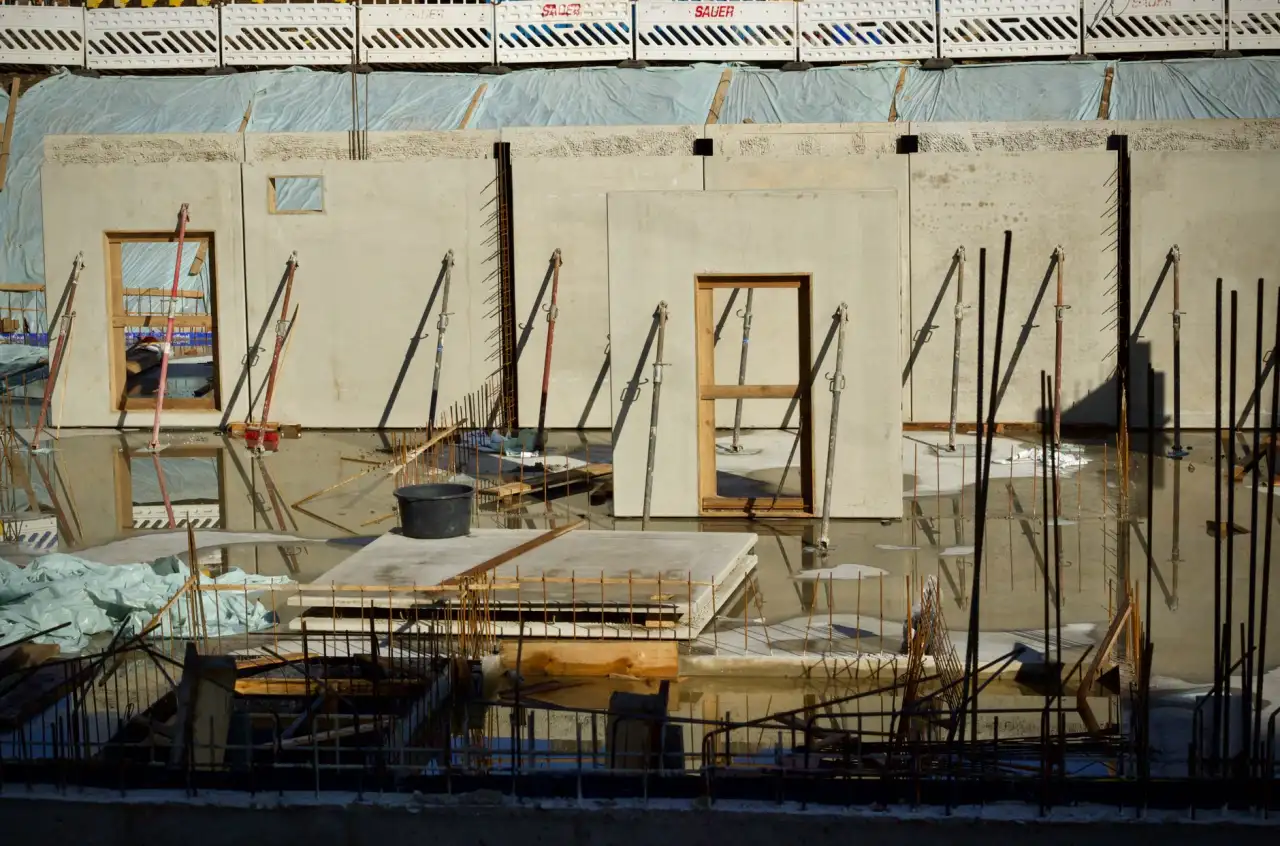
2025年,随着绿色建筑与智能建造的深度融合,预制叠合板作为PC构件体系中的核心部品,其生产工艺正经历从“粗放式”向“精密化”的跃迁。浙江宥盛建筑科技有限公司结合长三角多个装配式住宅项目的实操经验,梳理出一套兼顾效率与品质的新型工艺路线,同时针对现场高频出现的质量通病,给出可落地的防治方案。
新型生产工艺:从“模数统一”到“动态调参”
传统叠合板生产线往往受限于固定模台,而2025年的主流趋势是柔性模台+激光扫平的组合。我们在湖州基地引入的自动划线机器人,可将边模定位误差控制在±1mm以内。值得关注的是,叠合板桁架筋的焊接节点,建议采用电阻点焊替代传统手工弧焊,焊点抗拉强度可提升至550MPa以上,且热影响区更小,有效降低板底开裂风险。
混凝土浇筑环节,推荐使用振动台+表面斜拉毛工艺。振动频率宜设定在50Hz-60Hz,振幅控制在0.3mm-0.5mm,时间不超过20秒——过度振捣会导致粗骨料下沉,反而削弱叠合面的抗剪能力。拉毛深度需严格保持在4mm-6mm,且方向与叠合面受力主筋垂直,这是保证二次浇筑后整体协同工作的关键。
养护与脱模:温度曲线决定早期强度
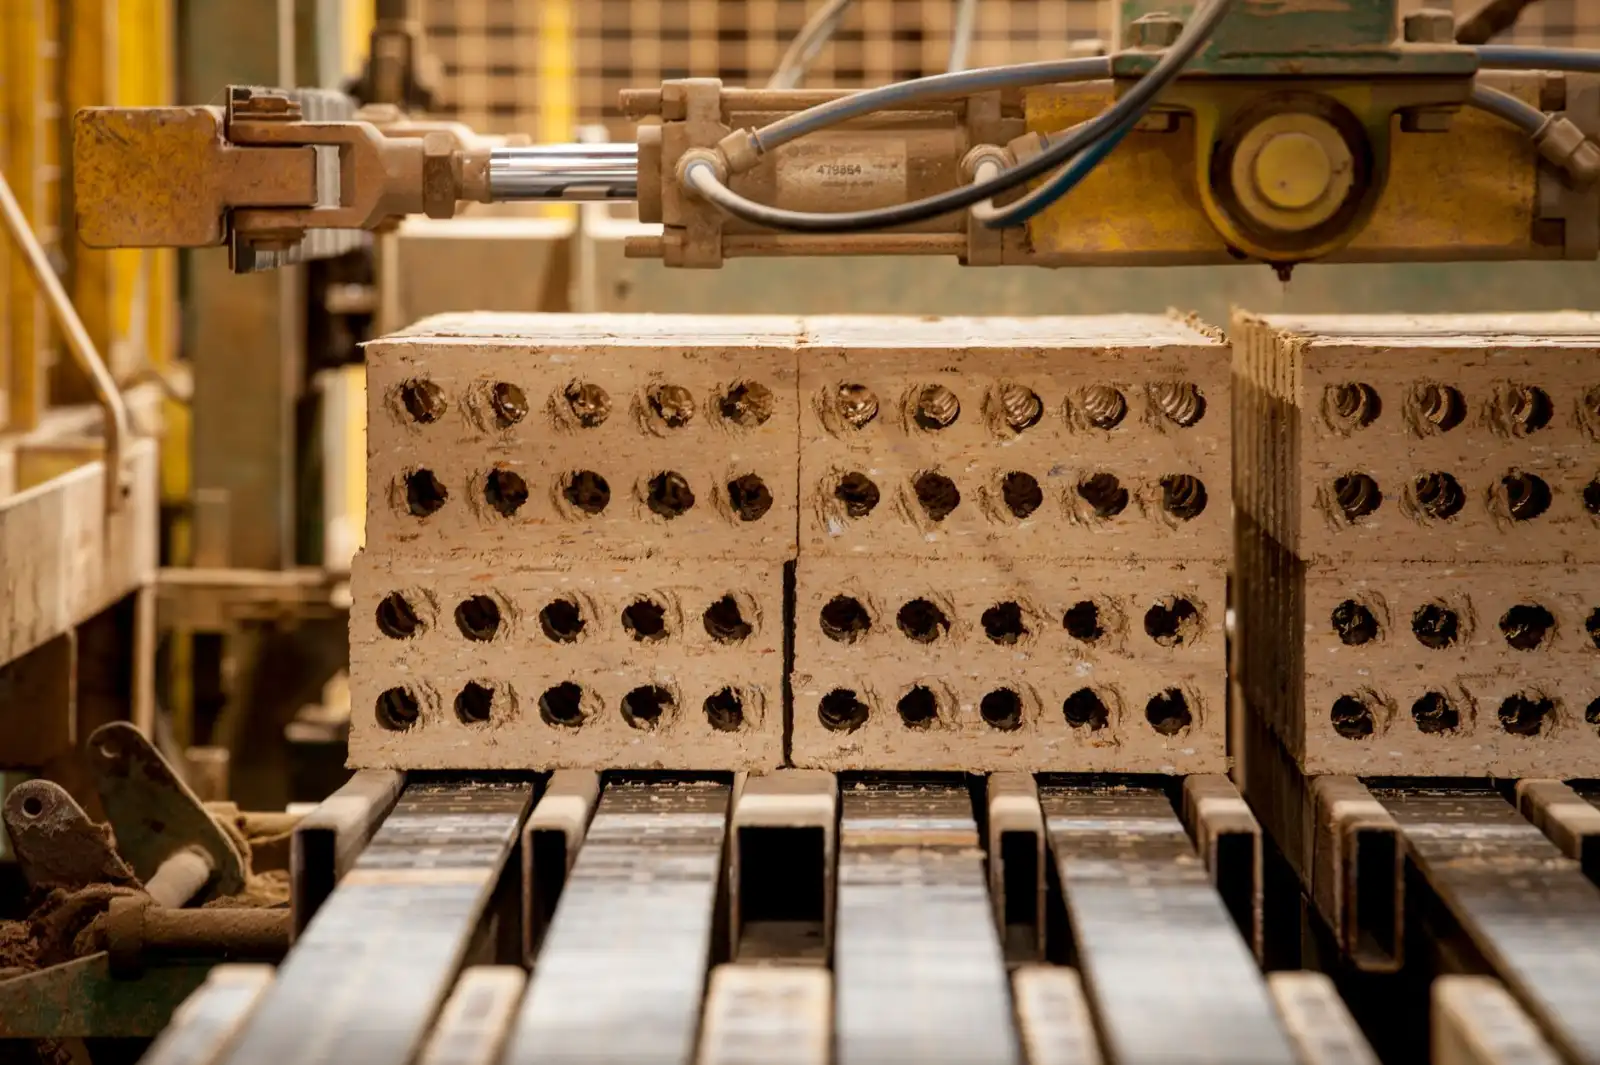
养护窑的温控策略直接影响叠合板早期抗裂性能。我们采用三段式蒸养制度:静停2小时(室温20℃)→升温(每小时不超过15℃)→恒温(60℃,持续4小时)。实测数据表明,该曲线下叠合板24小时脱模强度可达设计值的75%以上,且表面无明显塑性收缩裂纹。脱模时,模台倾斜角度不宜超过15°,避免板体因自重产生挠曲变形。
至于装配式楼梯等异形PC构件,其生产难点在于踏步阳角的密实度。建议采用反向浇筑工艺,即踏步面朝下,利用自密实混凝土(坍落度≥240mm)的流动性填充棱角,同时配合边模附着式振动器,频率调至100Hz,确保无气泡残留。
- 关键参数清单:叠合板厚度常用60mm(底板)+80mm(后浇层);桁架筋高度需比板厚小15mm;预埋线盒周围需增设U型防裂钢筋。
- 模具管理:每使用50次后必须进行激光三维扫描复测,磨损超0.5mm即报废,否则板厚偏差会连锁导致现场安装标高失控。
常见质量通病与针对性防治
通病一:板端裂缝。多因脱模时吊点位置偏离设计值。防治要点:吊装前必须复核四个吊点的相对高差,允许偏差≤2mm;同时,叠合板存放时垫木位置需与吊点垂直对应,避免悬臂受力。
通病二:叠合面抗剪失效。常见于表面拉毛过浅或覆盖浮浆。防治措施:拉毛后立即用高压水枪冲洗表面浮浆,露出细骨料,且严禁在浇筑现场进行二次抹压找平,否则会封闭粗糙面。
值得注意的是,装配式楼梯的滴水线部位常因模板拼缝不严出现漏浆。我们在模具接缝处预贴3mm×5mm的遇水膨胀密封条,并在合模前用塞尺检验,缝隙大于0.3mm必须重新调整。此外,针对冬季施工,PC构件出厂前应测温,表面与内部温差超过20℃时需延缓吊装,否则遇冷空气极易产生温度应力裂纹。
从绿色建筑的评价维度看,预制叠合板的生产废料率已能控制在1.5%以内,但前提是边模的模块化设计到位。宥盛科技目前推行“标准模数+可调端头”的共用模具策略,将单项目模具摊销成本降低了约18%。在安装环节,我们建议施工单位采用可调节独立支撑,首层支撑间距不大于1.2m,二层及以上不大于1.5m,且支撑顶部必须设置U托,禁止直接用木楔塞紧。
叠合板工艺的成熟度,本质上反映的是企业对细节数据的敬畏程度。2025年的竞争不再是单点设备的比拼,而是从模具精度、蒸养曲线到现场支撑体系的全链条协同。宥盛建筑科技将持续在PC构件与装配式楼梯的工艺微创新上深耕,为绿色建筑提供更可靠的部品支撑。